产品展厅

|


电池污水处理碳源 液态碳源 适配电池废水 AO 工艺
- 价格: ¥800/千克
- 发布日期: 2026-09-28
- 更新日期: 2026-09-28
产品详请
电池污水处理碳源|液态碳源 适配电池废水 AO 工艺
产品简介
电池污水处理专用液态复合碳源,小分子有机配方,专为锂电池、动力电池厂 AO 生化工艺定制开发。电池生产废水含盐高、水质波动大,AO 工艺缺氧段常存在碳源不足,反硝化菌活性受限、总氮难以达标等痛点。本品由小分子有机酸、多元醇复配而成,可直接供给反硝化菌代谢使用,投加于 AO 工艺缺氧段,快速补充碳源、稳定碳氮比,强化硝态氮还原脱氮,保障 AO 系统稳定运行,可替代乙酸钠、葡萄糖、甲醇等传统碳源。
技术指标
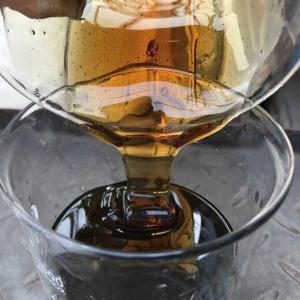
- 外观:淡黄色至棕褐色透明液体,无明显悬浮物
- CODcr:25 万~60 万 mg/L(浓度可按需定制)
- BOD₅/CODcr ≥0.7,可生化性优异
- pH(原液):6.0~8.0,接近中性,降低生化池酸碱冲击
- 密度(20℃):1.05~1.20 g/cm³
- 水不溶物:≤0.1%
- 总氮、总磷极低,投加不会额外带入氮磷负荷
- 重金属微量,不会增加出水重金属超标风险
- 凝固点≤-10℃,低温工况下 AO 系统可稳定投加
产品核心优势
✅ 专为电池废水 AO 工艺适配 匹配 AO 工艺缺氧池反硝化反应机制,投加后快速参与反硝化过程,改善 AO 工艺碳源短板,解决电池污水 AO 系统总氮去除不稳定问题。
✅ 小分子底物,菌群利用快 无需微生物降解转化,反硝化菌可直接摄取,快速提升缺氧池菌群活性,硝态氮转化效率高,AO 系统启动与菌种修复周期短。
✅ 耐受电池废水水质冲击 适配化成废水、极片清洗、电解液冲洗等高盐混合废水,应对电池厂生产启停带来的进水盐度、硝态氮波动,保障 AO 系统抗冲击能力。
✅ 污泥产率低,减少 AO 池运维隐患 相比葡萄糖,不易诱发丝状菌大量繁殖,减少生化池泡沫、污泥膨胀,降低污泥处置成本,维持 AO 池污泥性状稳定。
✅ 液态药剂,适配 AO 站自动加药 不属于危化品,无易燃易爆风险,无刺鼻异味;液态产品可直接计量泵投加,吨桶、罐车配送,适合电池厂 AO 污水站长期连续运行,综合药剂成本优于乙酸钠。
适用范围
锂电池、动力电池、储能电池及锂电材料厂废水 AO 生化处理工艺 A/O、A²/O、多级 AO 等工艺缺氧池反硝化补碳 生化系统调试启动、污泥受抑修复、碳源不足、总氮超标应急处理
使用方法
- 投加点:AO 工艺缺氧池前端,保证充分搅拌混合,优先在硝态氮还原区域投加
- 投加方式:原液计量泵直接投加,也可清水稀释后投加
- 投加量:根据 AO 系统进水硝态氮、MLSS、目标 C/N,通过小试确定最佳投加量
- 运维监测:持续监测缺氧池 ORP、出水 TN、COD,进水水质波动时,动态调整加药流量
包装、储存与安全
- 包装:1000kg 吨桶,支持罐车整车配送
- 储存:阴凉通风、避光密封存放,保质期 6 个月;低温出现轻微浑浊,搅拌均匀不影响使用效果
- 安全操作:作业佩戴橡胶手套,避免长时间皮肤接触;药剂溅入眼睛,立即大量清水冲洗
传统碳源对比
- 乙酸钠:AO 工艺同等脱氮需求,投加体积更小,综合运行成本更低,抗冲击性能更强
- 葡萄糖:污泥产量更低,减少 AO 池泡沫、污泥膨胀风险
- 甲醇:非危化品,无需配套防爆设施,不存在有毒挥发性气体
15205161119